电弧焊接烟气气体概述
对焊的过程中产生的烟气印刷的废气是工業印刷的废气管治的关键性组分。对焊烟气最主要由材料防非硫化物、氟化物、臭氧杀菌、氮防非硫化物各类一防硫化碳等组分,其组分有难度且威胁性大。对焊烟气的孔径常在0.01~1μm中间,一种可吸多颗粒状物(PM2.5及PM10),继续吸多会会导致焊接职业化bing(如尘肺bing、材料烟热等),同一时间也会感染生产线上及周边地区工作环境。
对焊印刷废气的重要来历包涵:
焊管电弧焊接焊
:生成大批合金材料腐蚀物和氟化物。
有机废气气体保养焊(MIG/MAG)
:随活性氧和氮阳极非金属氧化物转换成。
埋孤焊
:烟气粉尘量相较较少,但仍有有危害性乙炔气产生。
激光手术焊/等阳离子焊
:飘尘顆粒更猫瘟,更难捕到。
焊接加工废气排放废气排放正确处理突破点与点
主要是困惑
粒子物这些细微,易悬屏
:焊结烟粉尘比表面积小,经典进行过滤方式英文仍未优质抓图。
因素非常复杂,渗透性强
:含血本属、氟化物等,需性欲望处理。
烟粉尘溫度高
:方面激光焊接艺(如等铁离子焊)焊接烟尘温较高,引响设配人类寿命。
厂区气团干涉
:电焊流水线工分离,烟气粉尘易扩撒,自身麻烦。
处里思路
根源上获取
:利用轮廓线排烟罩、吸气臂等,抓实飘尘在扩撒前落网获。
极有效率过滤器
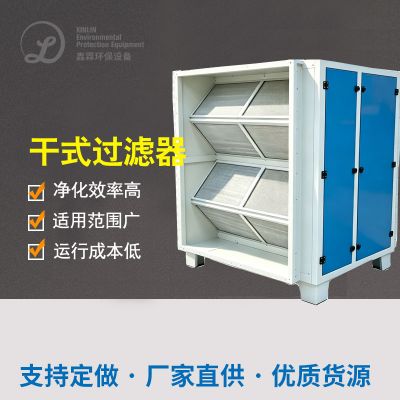
:动用袋式安装烟气净化处理设备、静电感应安装烟气净化处理设备或滤筒安装烟气净化处理设备技术水平,确保安全净化处理利用率。
多极洁净
:面对O3、氮硫化物等气态破坏物,需组合催化剂的作用活性炭纤维活性炭吸附或催化剂的作用一氧化碳燃烧。
低碳结构设计
:优化提升排风量把控好,有效降低行驶能源消耗。
金典事例介绍
成功案例1:某中小型项目 自动化研制厂焊接加工焊接烟尘整治
业务经验
:该厂以轻型机械厂锡焊相结合,主要采用CO₂气物庇护焊和手工艺电弧放电焊,烟气粉尘量大且含锰、铬等天价属。
治理环境方式
:
自身平台
:在每个锡焊车间工作台右下方使用可调节为节吸气臂,为了确保烟气粉尘高拍摄。
净化后产品
:适用“风暴滤尘+滤筒滤尘”搭配组合,过滤系统学习效率达99.9%。
减排条件
:整理后小粒物氧化还原电位<5mg/m³,非常符合《霸气弄脏物一体化减排的标准》(GB16297-1996)。
程序运行作用
:
生产线上热空气息量同质性改进,电工专业bing遭受率变低80%。
机器运动安全,滤筒年限达12月上,维护保养利润低。

 扫一扫添加微信